
Av Ulf Knobloch, översatt av Sten Farre, RISE
Bildandet av ”bryggor” – stelnat material som spänner över ugnen – utgör en driftstörning i induktionsdegelugnar, vars risk lätt kan underskattas. Det som till en början bara verkar vara en fördröjning i nedåtrörelsen hos chargematerialet kan leda till kraftig överhettning av smältan. I värsta fall kan detta resultera i ett genombrott i ugnen, vilket kan leda till att smält metall kommer i kontakt med kylvatten.
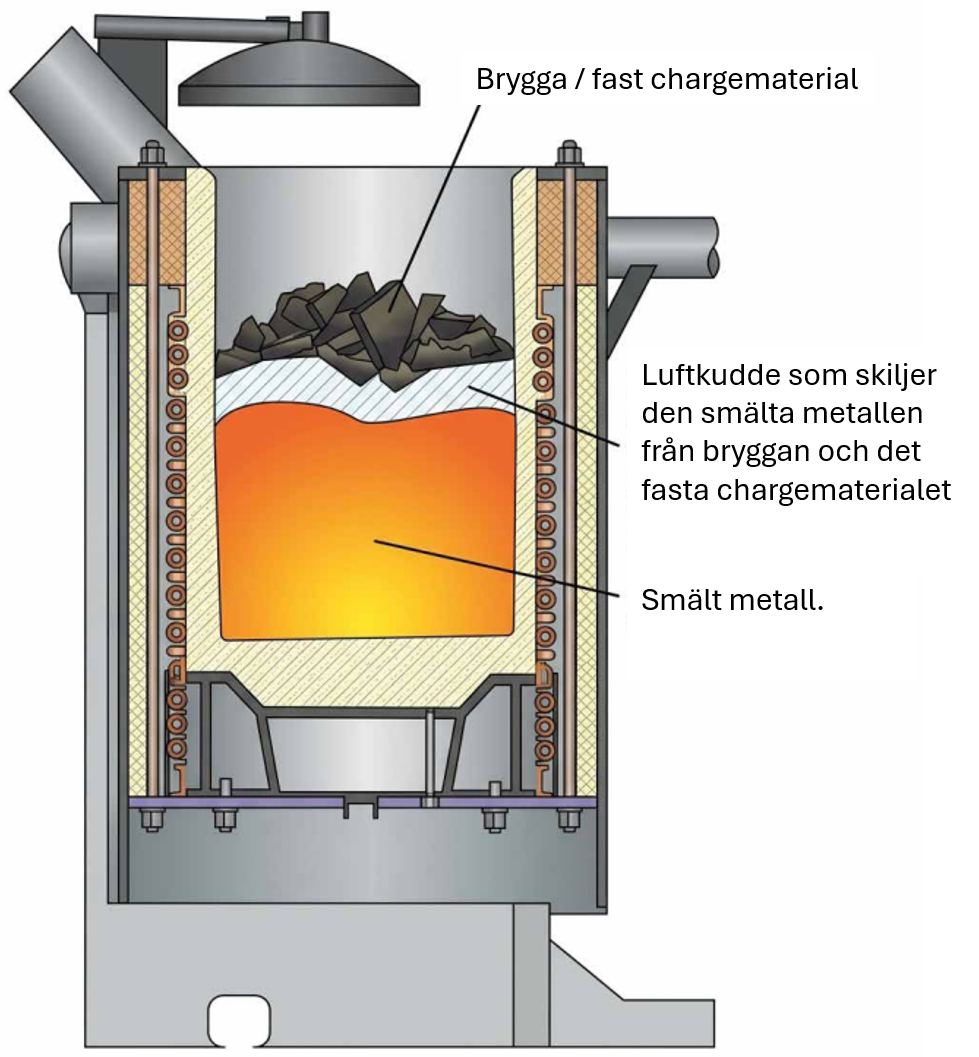
Vid kallstart av en induktionsdegelugn måste chargematerialets storleksfördelning och packningsgrad vara anpassade till driftfrekvensen. Olämplig storlek eller låg packningsgrad försämrar effektupptagningen och fördröjer bildandet av en smältpool i botten av ugnen. När en tillräcklig mängd metall har smält uppstår den karakteristiska elektromagnetiska rörelsen i smältan. Detta underlättar bland annat inblandningen av chargematerial som tillsätts senare. I takt med att fyllnadsnivån stiger avtar dock denna rörelse. Om metallnivån stiger betydligt över induktionsspolens övre kant blir det svårare att blanda in materialet [2]. Följaktligen ökar risken för att en brygga bildas vid överfyllning (figur 1).
Hur en brygga bildas
Med en ”brygga” avses bildandet av ett fast, i stort sett sammanhängande ”lock” ovanför den flytande smältan. Denna struktur kan bestå av inbördes låst chargematerial, delvis smält råmaterial eller slagg [1]. Den avgörande faktorn är att den direkta kontakten mellan det fasta materialet och smältan går förlorad.
Typiska orsaker är stora stycken återvunnet skrot som kilas fast i varandra, föremål som är för stora för ugnens diameter, eller en ogynnsam storleksfördelning eller packningsgrad. En brygga kan också bildas mellan cargematerialet och smältbadet till följd av ett slaggskikt med hög smältpunkt. På liknande sätt kan en skummande blandning av smälta och slagg stelna ovanför badet.
I praktiken samverkar ofta flera faktorer: chargematerialet glider inte nedåt, flytande metall samlas under det, slagg avsätts på undersidan av det fasta materialet, och ytterligare chargematerial lägger sig ovanpå. Till slut bildas ett i stort sett sammanhängande lock.
Smältan under ”bryggan” blir allt hetare
Vid normal smältning krävs en konstant energitillförsel för att värma upp och smälta det kalla chargematerialet. Om detta material slutar glida nedåt upphör värmeförbrukningen. Samtidigt kan en luft- eller gasspalt uppstå mellan smältan och ”bryggan” (en fast massa av osmält material), vilket försvårar värmeöverföringen till det fasta materialet.
Den elektriska effekten fortsätter att avges främst i den flytande smältan. Det är just här en felbedömning kan ske – när smältprocessen saktar ned kan ugnsskötaren frestas att öka effekttillförseln. Detta leder dock främst till att smältan under bryggan värms upp ytterligare.
När volymen flytande metall är liten blir dessutom omrörningen i smältbadet kraftig. Kombinationen av höga temperaturer och kraftiga strömningar utsätter den eldfasta infodringen för stora påfrestningar.
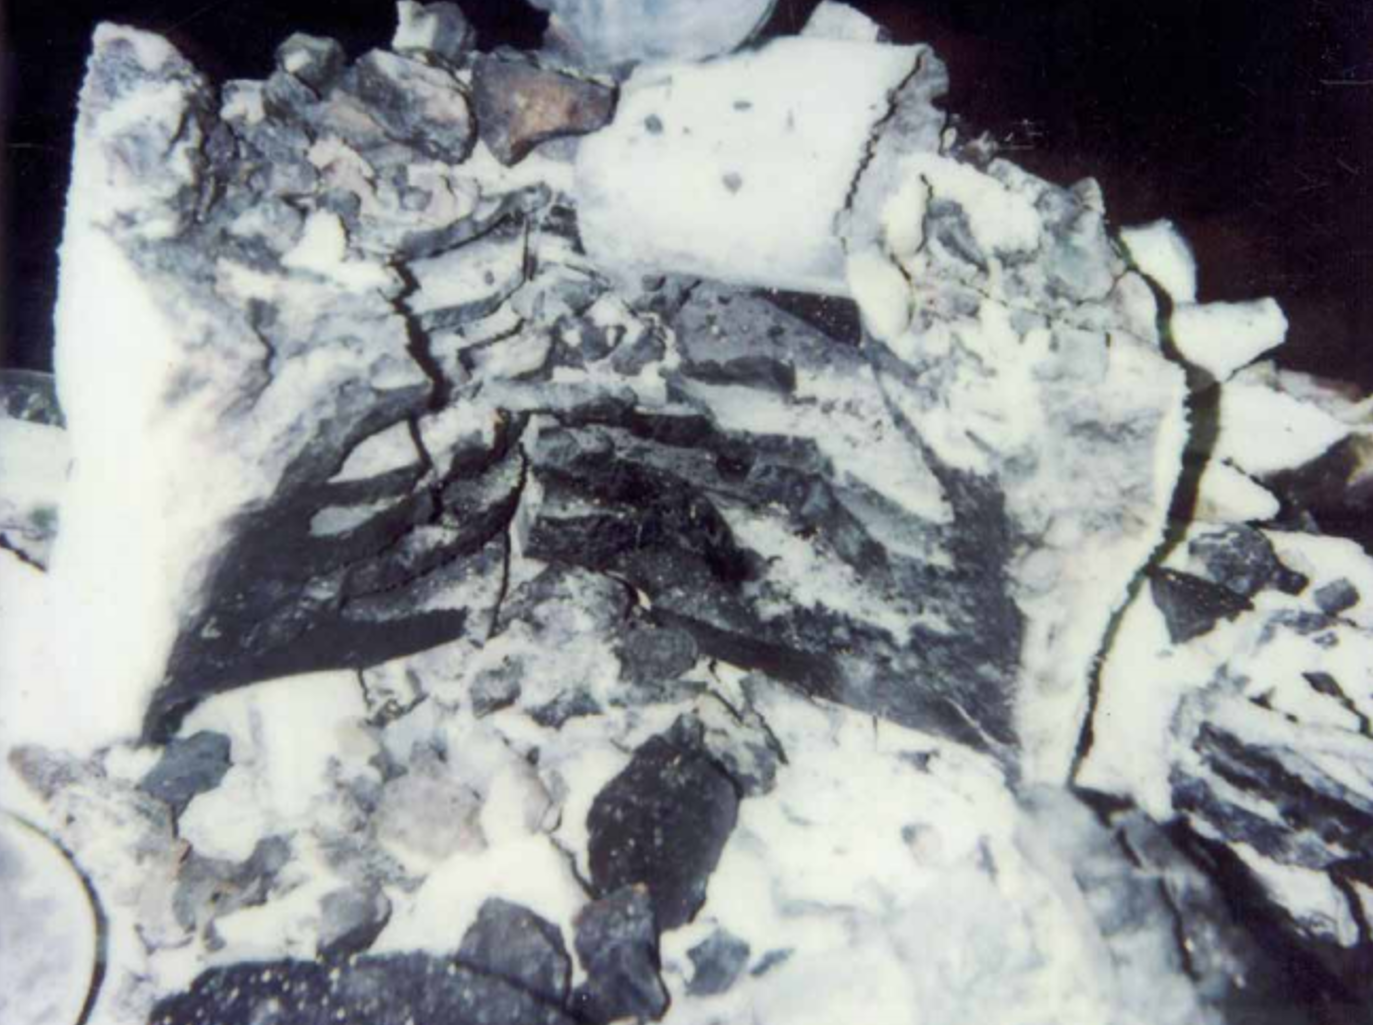
Figur 2 och 3 visar hur allvarligt detta kan utvecklas. De dokumenterar ett haveri i en 1 000 kg kärnlös induktionsugn för medelfrekvens (i drift vid 500 Hz) med en neutral eldfast infodring, vid smältning av höglegerat rostfritt stål. Bilderna togs ursprungligen med en Polaroidkamera. Att väggtjockleken endast uppgår till 10 mm visar hur snabbt en störning under smältprocessen kan utvecklas till ett allvarligt hot mot ugnssäkerheten.
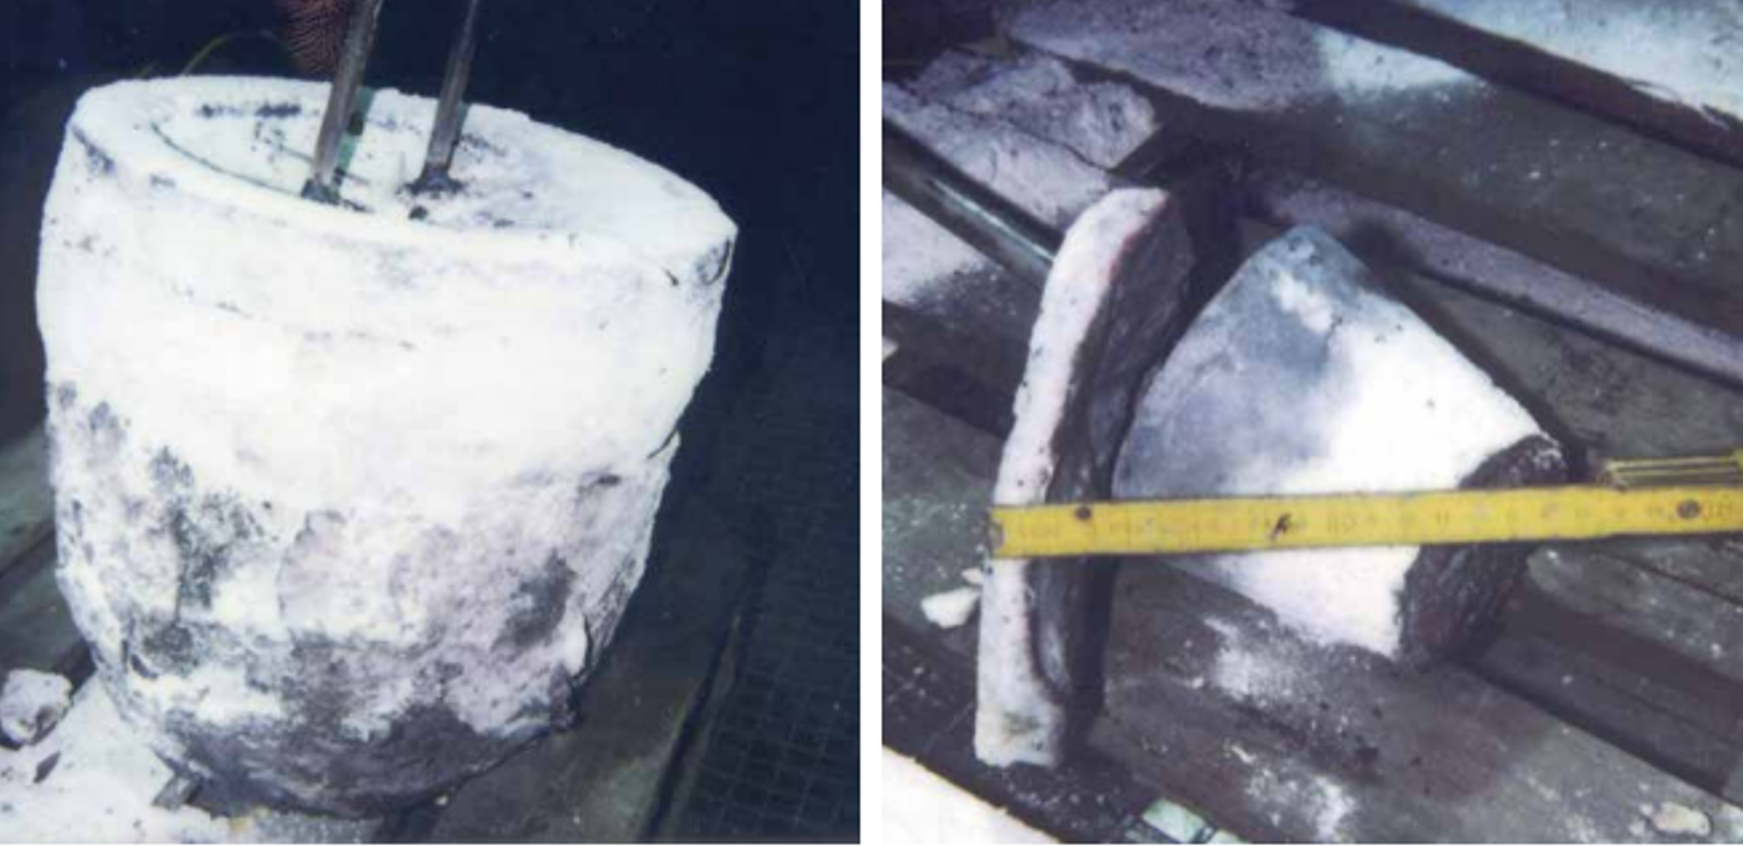
Överhettning påskyndar slitaget på eldfast foder
Slitaget på ett eldfast foder bestäms inte enbart av temperaturen. Det sker även kemiska reaktioner mellan smältan och fodret, och dessa är i hög grad temperaturberoende. För induktionsugnar med surt foder – som vanligtvis består av en kiseldioxidbaserad (SiO2) stampmassa – är exempelvis följande reaktion i degeln av betydelse:
(SiO2) + 2 [C] ⃑ [Si] + 2 {C + O}
Jämviktstillståndet för denna reaktion bestäms i stor utsträckning av badtemperaturen samt kol- och kiselinnehållet [3]. När temperaturen stiger kan reaktionerna mellan smältan och fodret intensifieras. Samtidigt medför den kraftiga rörelsen i smältan att ny, opåverkad smälta ständigt kommer i kontakt med degelväggen. Höga temperaturer, kemiska angrepp och mekanisk belastning samverkar alltså.
I det skadefall som beskrivs här användes ett neutralt foder i ugnen. Följaktligen kan den specifika reaktion som är kopplad till ett surt SiO2-foder inte direkt tillämpas på just denna ugn. Den tjänar ändå till att illustrera den grundläggande anledningen till att kraftig överhettning innebär en ytterligare påfrestning på det eldfasta fodret.
Tryckuppbyggnad och smältgenombrott i ugnen
Under en i huvudsak fast brygga av material kan gaser som bildas inte längre flöda ut fritt. Beroende av temperaturen vid smältning av järn och stål kan ämnen som kolmonoxid uppstå. Samtidigt expanderar gaser som redan finns där när temperaturen stiger. Bryggan fungerar som ett lock, vilket gör att trycket kan byggas upp under den [1].
Av denna anledning får en fast brygga aldrig brytas upp med våld eller med hjälp av en syrelans. En plötslig öppning kan få instängda gaser att expandera våldsamt, vilket kan leda till att smält metall slungas med.
Situationen blir särskilt kritisk om den överhettade smältan tränger igenom det eldfasta fodret och når den vattenkylda induktionsspolen. Under normala förhållanden ger en liter vatten cirka 1 244 dm3 ånga. Om den värms upp till 1 500 °C – förutsatt konstant tryck – ökar volymen till cirka 8 000 dm3 ånga. Vid ett faktiskt smältgenombrott finns inte utrymme för en sådan volymökning. Följaktligen kan kontakt mellan kylvatten och smält metall leda till en explosiv ångbildning och en därmed sammanhängande, snabb tryckökning. Dessutom kan reaktioner mellan vatten och hett järn eller kol generera vätgas. Faran begränsas alltså inte enbart till att vattnet förångas.
Identifiering och korrekt agerande
En tydlig avmattning i smältprocessen, trots fortsatt energitillförsel, fungerar som en varningssignal. Detsamma gäller om chargematerialet slutar sjunka jämnt och istället rör sig ryckigt eller inte alls. Förebyggande åtgärder innefattar att säkerställa att satsmaterialets storlek är lämplig för den aktuella driftfrekvensen, att upprätthålla en tillräcklig packningsgrad samt att undvika alltför stora skrotbitar som lätt kan haka i varandra. Det är avgörande att takten i materialtillsättningen inte överstiger ugnens kapacitet att smälta materialet. Om en brygga har bildats, eller misstänks ha bildats, får den uteblivna smältprocessen aldrig motverkas genom att öka effekttillförseln. I stället ska effekten stängas av och situationen bedömas i enlighet med de specifika drift- och nödrutiner som gäller för den aktuella anläggningen.
Om risken för tryckuppbyggnad inte med säkerhet kan uteslutas, får bryggan inte brytas sönder varken mekaniskt eller med hjälp av en syrelans. Vid tveksamhet ska ugnen tillåtas stelna [1,4].
Endast om det kan fastställas med säkerhet att bryggan inte är helt tät och att inget tryck byggs upp och förutsatt att ugnens konstruktion och driftsinstruktioner tillåter det kan man försöka få den varma smältan i kontakt med bryggans undersida genom att försiktigt luta ugnen, vilket får bryggan att smälta bort.
Bildandet av en brygga börjar oftast obemärkt. Det blir farligt på grund av vad som sedan sker under bryggan när smältan fortsätter att överhettas, temperaturen stiger och det eldfasta fodret utsätts för allt större påfrestningar. Historiska data från den aktuella 1000 kg-ugnen – där väggtjockleken uppmättes till endast 10 mm visar hur långt en till en början obetydlig bryggbildning kan utvecklas.
Ulf Knobloch är utbildad gjuteriingenjör (Dipl.-Ing.) och arbetar som oberoende konsult med fokus på processstabilisering och systematisk kvalitetsförbättring inom järn- och stålgjuterier.
Literatur
- BDG/VDG: Sicherer Betrieb von Induktionsofen-Schmelzanlagen – Sicherheitseinrichtungen, Beherrschen von Betriebsstörungen, Instandhaltung. DVS Media, Düsseldorf, 2018.
- VDG-Fachbericht 079: Schmelzen, Speichern und Gießen von Eisengusswerkstoff en in induktiv beheizten Anlagen – Teil 1: Induktionstiegelofen.
- Gießereikalender 1994, S. 60 ff .
- DGUV Regel 109-608: Branche Gießereien.